El OEE del turno sale en verde y alguien pregunta si la línea «está bien utilizada». Esa pregunta mezcla dos relojes. El OEE (eficacia global de los equipos) mira el tiempo que ya habéis declarado como planificado: multiplica disponibilidad, rendimiento y calidad. La EPA lo presenta así en su página sobre TPM. EPA, Lean Thinking and Methods - TPM
El TEEP (Total Effective Equipment Performance; en algunas páginas industriales también aparece como Total Effective Equipment Productivity) cambia el denominador: mira el tiempo calendario completo, a menudo 24 horas × 7 días, y multiplica el OEE por la utilización. OEE.com, Calculate TEEP
Si solo miras el porcentaje diario, los sábados en blanco, el tercer turno que no existe y las ventanas sin pedido no entran en la conversación. No porque sean irrelevantes, sino porque el OEE, por diseño, empieza después de restar esa pérdida de programación. OEE.com, OEE Factors
Esta guía no reescribe A×P×Q ni la mañana de la bomba móvil: eso está en qué es el OEE y qué mañana de avería no entra. Aquí la pregunta es más estrecha: qué es TEEP, cómo se relaciona con el OEE y cómo no tratar el % diario como utilización del calendario.
Los números de ejemplo son hipotéticos. No describen una planta real ni un ROI. WizeeMind reúne evidencia con fuente, hora y límite de activo; no calcula el TEEP ni el OEE oficiales.
Qué es el TEEP en una planta que ya mira OEE
TEEP responde a una pregunta distinta de la del OEE diario. OEE.com lo define como métrica de rendimiento que aporta una visión sobre la capacidad real de la operación manufacturera: tiene en cuenta pérdidas de equipo (las que resume el OEE) y pérdidas de programación (las que resume la utilización). Se calcula multiplicando disponibilidad, rendimiento, calidad y utilización, o de forma equivalente como TEEP = OEE × utilización. OEE.com, Calculate TEEP
Su FAQ deja el contraste claro: el OEE mide la ratio de tiempo plenamente productivo respecto al tiempo planificado; el TEEP mide esa misma idea respecto a todo el tiempo (24/7). Un TEEP del 100 % significaría fabricar solo piezas buenas, al ciclo ideal, sin paradas, las 24 horas los 7 días. OEE.com, FAQ OEE vs TEEP
Eso no convierte el TEEP en «el OEE bueno» ni en nota moral de la planta. Es otro marco. Si ya calculáis OEE por turno o por día, el TEEP añade lo que el informe diario suele dejar fuera: cuánto del calendario ni siquiera se programó. El glosario de OEE.com llama a ese factor utilización: porcentaje del tiempo calendario usado para producción, con pérdidas de producción no programada y de planta cerrada. OEE.com, Glossary Utilization
JIPM sitúa el OEE como indicador representativo de eficiencia de equipo creado con el TPM y hoy aplicado en muchas empresas, tengan o no TPM implantado; también lo menciona junto a IATF 16949 e ISO 22400-2:2014. JIPM, About TPM / OEE
El TEEP no sustituye ese mapa de pérdidas de equipo. Lo amplía hacia el calendario. Si la reunión solo pregunta «¿cómo fue el turno?», un OEE bien definido puede bastar. Si pregunta «¿cuánta capacidad del reloj semanal usamos de verdad?», el OEE solo no responde.
ISO 22400-1 ofrece un marco para definir y usar KPI de operaciones; ISO 22400-2 documenta KPI con fórmula, elementos y comportamiento temporal. ISO 22400-1:2014 ISO 22400-2:2014 Eso no implica que tu informe diario use TEEP, ni que un proveedor llame TEEP a lo mismo que OEE.com. Antes de pegar el acrónimo en un panel, deja escrito denominador, periodo y qué cuenta como tiempo planificado.
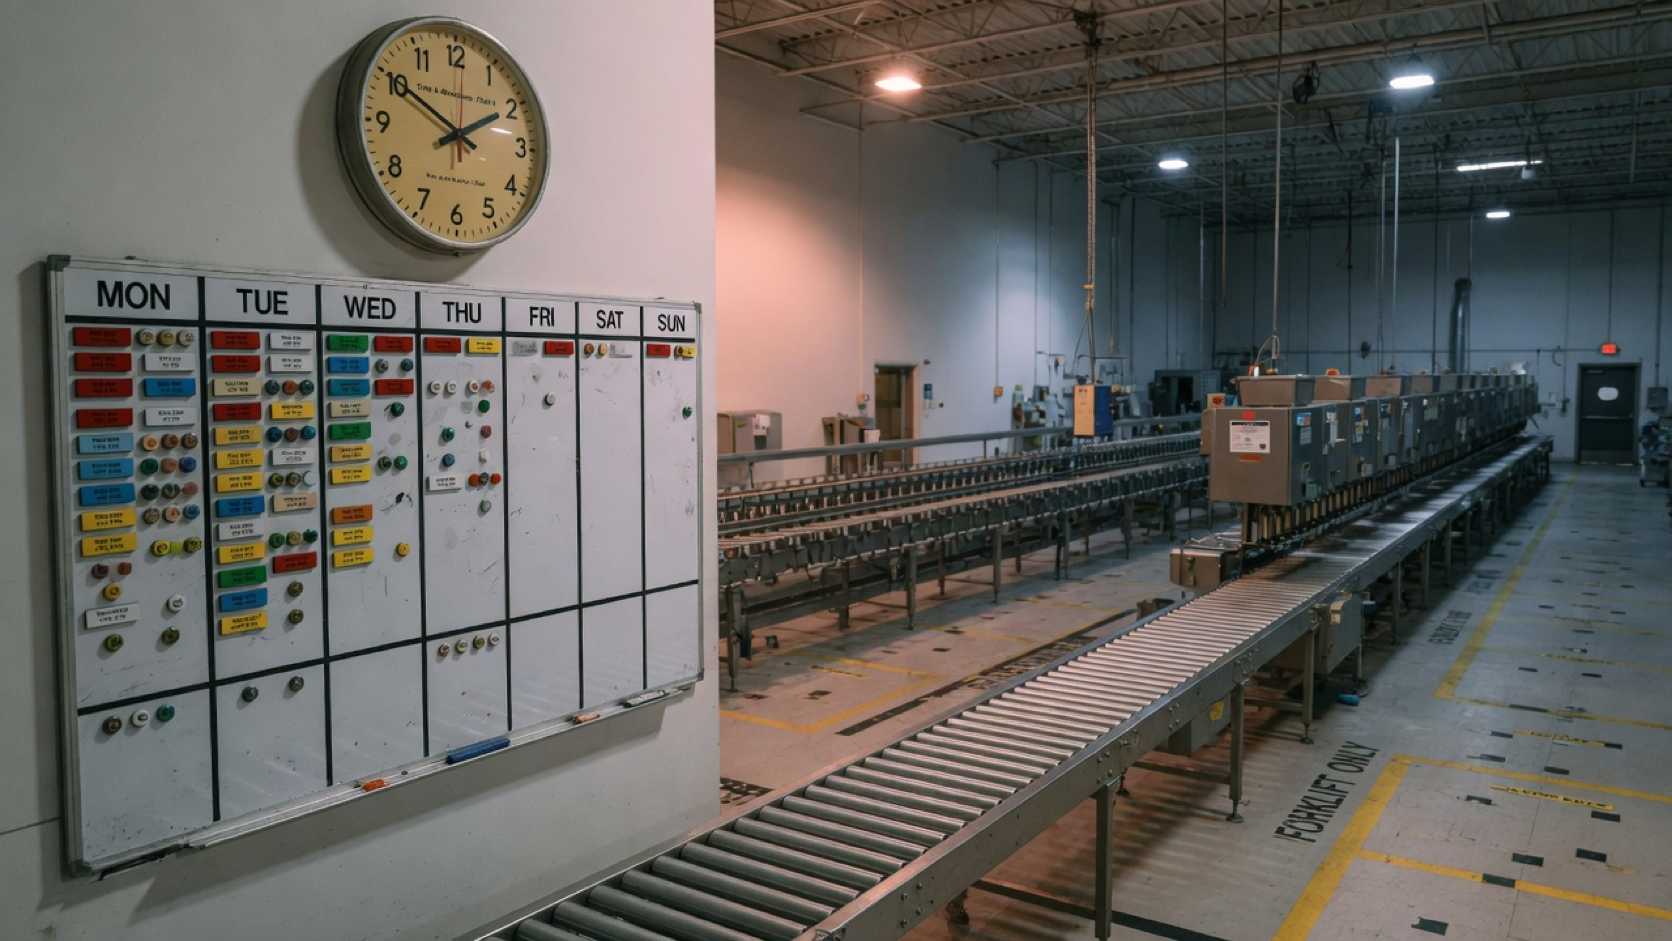
En planta, el TEEP hace visible lo que el tablero semanal ya muestra en blanco: sábado sin turno, domingo cerrado, noche sin personal, semana con un solo turno porque no hay pedido. Eso no es una avería del viernes. Es calendario no programado.
Si alguien trata el OEE del viernes como prueba de que «la línea está muy utilizada», está leyendo el reloj equivocado. Para no mezclar ritmo de turno con capacidad de semana, ayuda definir la pregunta de dirección sobre el OEE.
El OEE usa tiempo planificado; el TEEP usa el calendario
La frontera entre ambos índices se entiende mejor si partes del «All Time» (todo el tiempo). OEE.com lo llama también tiempo 24/7: cada minuto de cada día. De ahí se resta la pérdida de programación (Schedule Loss): paradas de planta, descansos/comidas o periodos sin intención de producir. Esa pérdida forma parte del TEEP. No forma parte del OEE.
Lo que queda es el tiempo de producción planificado. El OEE empieza ahí y examina las pérdidas de eficiencia y productividad dentro de ese tiempo. OEE.com, OEE Factors
La EPA, al explicar el TPM, presenta el OEE como producto de disponibilidad global del equipo, rendimiento y tasa de calidad del producto, para situar cuánto tiempo se va a cada una de las grandes pérdidas y dónde conviene mirar. EPA, Lean Thinking and Methods - TPM Ese producto vive dentro del tiempo que la planta ya decidió programar. No te dice qué fracción del calendario semanal quedó fuera de la programación.
OEE.com resume el contraste en una frase operativa: el OEE mide el porcentaje del tiempo de producción planificado que es verdaderamente productivo; el TEEP mide el porcentaje de todo el tiempo que es verdaderamente productivo. OEE.com, Calculate TEEP
Si tu TEEP es bajo con un OEE alto, la lectura habitual no es «el turno fue malo». Es «programáis poco del calendario» o «dejáis mucho tiempo sin intención de producir», además de las pérdidas internas al turno.
La fórmula de utilización en esa página es directa: utilización = tiempo de producción planificado / todo el tiempo. Luego TEEP = OEE × utilización. OEE.com, Calculate TEEP
Ejemplo publicado allí (no es un dato de una planta tuya): OEE 65 %, dos turnos de 8 h × 5 días = 80 h planificadas, calendario semanal 168 h (24×7), utilización 80/168 ≈ 47,62 %, TEEP ≈ 30,95 %.
El 65 % no es «malo del todo»; el calendario usado sí es limitado. Si solo miras ese 65 %, puedes creer que el problema está dentro del turno. El TEEP obliga a mirar también las 88 h no programadas.
SEMI E10, en semiconductores y afines, define condiciones básicas de equipo, métricas RAM y medición de utilización para un lenguaje común entre proveedores y usuarios. Thomas Pomorski lo formula así en la página de SEMI. SEMI E10, Pomorski No necesitas implantar SEMI E10 en envasado para pillar el punto: utilización y disponibilidad no son sinónimos. Los modelos de tiempo serios separan lo no programado de la parada dentro de lo programado.
ISO 22400-1 recuerda que un KPI se construye con criterios y un marco declarado; no convierte un porcentaje diario en benchmark internacional. ISO 22400-1:2014 Cuando compares turnos o plantas, iguala primero denominador y frontera de tiempo planificado. La misma disciplina aparece al comparar el rendimiento de plantas que miden distinto. Sin esa ficha, un OEE «alto» y un TEEP «bajo» pelean en la reunión aunque ambos puedan ser ciertos a la vez.
Lo que el calendario deja fuera del porcentaje diario
El porcentaje diario puede verse cómodo mientras el tablero semanal está medio vacío. Eso no es trampa del Excel: es el diseño del OEE. La pérdida de programación (planta cerrada, sin turno, sin pedidos, a menudo también descansos si los excluyes del tiempo planificado) queda fuera del cálculo de OEE y dentro del TEEP. OEE.com, OEE Factors OEE.com, Glossary Schedule Loss
Imagina un escenario hipotético de envasado. De lunes a viernes hay dos turnos. Sábado y domingo la nave está a oscuras. El viernes el OEE cierra alto porque, dentro del tiempo planificado, la línea corrió con pocas paradas registradas, buen ritmo y poca merma.
El lunes, en el café, alguien dice que «la línea está muy utilizada». El tablero semanal dice otra cosa: dos días enteros en blanco y, si miras 24×7, también las noches sin tercer turno. El OEE del viernes no miente. Tampoco mide el calendario.
OEE.com llama a ese hueco «hidden factory» cuando se mira desde el TEEP: capacidad potencial no usada con el equipo que ya tienes, incluyendo tiempo no programado. OEE.com, Calculate TEEP Eso no es una orden de abrir el sábado. Abrir el sábado exige demanda, personal, mantenimiento, calidad y costes. El índice solo hace visible el hueco. Confundir «visible» con «obligatorio» es el error habitual de dirección cuando el TEEP entra en la sala sin contexto.
La EPA vincula el TPM a eliminar pérdidas (averías, ajustes, microparadas, velocidad reducida, defectos, arranques) y a mejorar el uso de activos y capacidad cuando bajan averías y defectos. EPA, Lean Thinking and Methods - TPM Ojo con la palabra utilización ahí: apunta al resultado de reducir pérdidas de equipo, no a la fórmula TEEP = OEE × (planificado/calendario). No mezcles ese lenguaje con el factor Utilization de OEE.com sin declarar cuál usas.
JIPM insiste en clarificar y cuantificar las pérdidas respecto al funcionamiento ideal. JIPM, About TPM El calendario no programado es pérdida de programación, no avería. Si lo metes en el mismo saco que un fallo de cojinete, el plan de acción se vuelve absurdo: intentas «arreglar» un sábado cerrado como si fuera un MTTR.
NIST MEP documenta, en el caso Keats, un sistema que recogía ciclos, corriente disponible para producción y defectos para calcular OEE. Brian Keats escribió que con TMAC pudieron seguir la eficacia global de una prensa clave. NIST MEP, KEATS Hydraulic Press OEE System
Habla de OEE y de actuar cuando el índice baja. No publica TEEP ni un ahorro cerrado. Sin cadena de datos declarada, el acrónimo no sostiene la reunión. Si la decisión es de capacidad semanal, revisar el OEE antes del comité ordena preguntas de lectura; añade una fila explícita para tiempo no programado.
La productividad en hoja también deja cosas fuera; eso está en cómo calculáis productividad en una hoja y qué se os queda fuera. Aquí el hueco concreto es el calendario frente al OEE diario.
Utilización frente a disponibilidad
Aquí se rompen muchas reuniones. Alguien dice «disponibilidad» y está pensando en sábados. Alguien dice «utilización» y está pensando en averías. Son relojes distintos.
En el marco de OEE.com, la disponibilidad es la ratio de tiempo de marcha (Run Time) respecto al tiempo de producción planificado. Recoge pérdidas de disponibilidad: paradas no planificadas (fallos, faltas de material) y paradas planificadas dentro de lo programado (cambios de formato, ajustes). OEE.com, OEE Factors La utilización es la ratio de tiempo de producción planificado respecto a todo el tiempo calendario. Recoge producción no programada y planta no abierta. OEE.com, Glossary Utilization
Un ejemplo hipotético corto: la línea tiene 80 h planificadas en la semana y 168 h de calendario. Utilización ≈ 47,6 %. Dentro de esas 80 h, corre 72 h según la regla local. Disponibilidad = 72/80 = 90 %. La disponibilidad puede ser alta y la utilización baja a la vez. El OEE usará ese 90 % (junto con rendimiento y calidad). El TEEP multiplicará el OEE por ~0,476. OEE.com, Calculate TEEP
SEMI E10 trabaja con estados mutuamente excluyentes y métricas de RAM y utilización; Pomorski señala que esa base alimenta análisis de capacidad y restricciones, y enlaza con métricas de productividad de equipo (SEMI E79) y de fábrica. SEMI E10 Aunque tu planta no sea de semiconductores, el aviso vale: si no separas tiempo no programado de la parada dentro de lo programado, el «% de disponibilidad» del pasillo puede mezclar tres historias.
La EPA calcula el OEE multiplicando disponibilidad, rendimiento y calidad; no mete en esa página el factor de utilización calendario del TEEP. EPA, Lean Thinking and Methods - TPM
ISO 22400-2 documenta KPI con fórmula y elementos; el abstract del catálogo no te entrega un TEEP obligatorio ni un umbral «bueno» de utilización. ISO 22400-2:2014 La disciplina local importa más que el acrónimo: escribe qué es planificado, qué es calendario, qué paradas restan disponibilidad y qué queda solo en utilización.
Si el problema es un cambio de formato largo o una avería dentro del turno, miras disponibilidad (y el resto del OEE). OEE.com, OEE Factors Si el problema es que la semana solo programa un turno o cierra el fin de semana, miras utilización y TEEP. OEE.com, Glossary Utilization
Si mezclas ambos («no estamos disponibles el sábado»), la acción suele salir torcida: tratas un cierre planificado como fallo, o ignoras un fallo porque «total, el sábado tampoco producimos».
Cuando dirección pide un solo número, dilo con los dos relojes: OEE del periodo planificado, utilización del calendario, TEEP como producto. Sin eso, el comité debate un color mientras el tablero semanal sigue en blanco. Definir la pregunta de dirección sobre el OEE vuelve a ser útil: ¿queréis saber cómo fue el tiempo programado o cuánto del calendario usáis?
Cálculo corto hipotético
Aritmética hipotética reproducible, no un estándar de tu planta. OEE.com publica TEEP = OEE × utilización, con utilización = tiempo planificado / todo el tiempo. OEE.com, Calculate TEEP La EPA aporta el OEE como producto de tres tasas. EPA, Lean Thinking and Methods - TPM ISO 22400-1 y 22400-2 enmarcan cómo se definen KPI; no convierten este ejemplo en norma. ISO 22400-1:2014 ISO 22400-2:2014
Supuesto hipotético de una semana en una línea discreta:
- Calendario (All Time): 7 × 24 = 168 h
- Tiempo planificado: 2 turnos × 8 h × 5 días = 80 h
- Utilización: 80 / 168 ≈ 0,4762 (47,62 %)
- Disponibilidad ilustrativa dentro de lo planificado: 0,90
- Rendimiento ilustrativo: 0,85
- Calidad ilustrativa: 0,95
- OEE ilustrativo: 0,90 × 0,85 × 0,95 ≈ 0,7268 (72,7 %)
- TEEP ilustrativo: 0,7268 × 0,4762 ≈ 0,346 (34,6 %)
Lectura: casi tres cuartas partes del tiempo planificado se convierten, en este supuesto, en tiempo plenamente productivo según la regla local. Poco más de un tercio del calendario semanal queda en esa condición. El hueco grande está en las 88 h no programadas, no solo en el 27 % perdido dentro del turno.
Variante hipotética (mismo OEE, más calendario usado):
- Tiempo planificado: 3 turnos × 8 h × 5 días = 120 h
- Utilización: 120 / 168 ≈ 0,7143 (71,43 %)
- OEE (igual): 72,7 %
- TEEP: 0,7268 × 0,7143 ≈ 0,519 (51,9 %)
El OEE no se ha movido. El TEEP sí, porque cambió la utilización. Si la reunión solo mira OEE, esa variante es invisible. Si mira TEEP sin mirar demanda y dotación, puede leerse como mandato de abrir turnos. Ninguna de las dos lecturas es suficiente.
Plantilla en blanco (rellena solo con tus definiciones locales):
- All Time del periodo (h): ______
- Tiempo de producción planificado (h): ______
- Utilización = planificado / All Time: ______
- Disponibilidad (fracción): ______
- Rendimiento (fracción): ______
- Calidad (fracción): ______
- OEE = A × P × Q: ______
- TEEP = OEE × utilización: ______
- Horas de calendario no programadas: ______
NIST MEP muestra que el OEE depende de una cadena de datos concreta (ciclos, disponibilidad para producir, defectos). Si cambias la frontera de «disponible para producir» o de «planificado», el factor cambia aunque el acrónimo se llame igual. NIST MEP, Keats El glosario de OEE.com fija All Time como cada minuto de cada día y Planned Production Time como el tiempo en que se espera producir. OEE.com, Glossary Declara ambas bases antes de multiplicar.
Toma la última semana, escribe las horas planificadas frente a 168 h (o al calendario que uses) y lleva OEE, utilización y TEEP a la misma hoja. Si la decisión es de capacidad, añade demanda y personal. Si es de pérdidas dentro del turno, vuelve a A×P×Q. No uses el TEEP para maquillar un OEE flojo ni el OEE para esconder un calendario vacío.
Límites: TEEP no es capacidad, ni veredicto de turnos, ni inversión
El TEEP orienta. No decide solo. OEE.com lo presenta como métrica sobre capacidad real y sobre el potencial de subir throughput con el equipo que ya tienes; también indica que una planta de referencia que opera en continuo suele situarse, en su texto, en torno al 80-90 % de utilización de la capacidad total. OEE.com, Calculate TEEP
Ese rango no es tu objetivo automático. Es una observación de la fuente. Tu límite lo marcan demanda, calidad, mantenimiento y coste de abrir tiempo.
En ese mismo texto, capacidad es la cantidad que puede producirse (en discreto, el máximo de piezas). Utilización es la proporción de tiempo en que el equipo se usa. OEE.com, Calculate TEEP Pasar de «podemos fabricar más piezas» a «debemos programar el sábado» es saltar del indicador a una decisión de negocio. El porcentaje no lleva la orden dentro.
SEMI E10 aporta lenguaje de estados y utilización para análisis de capacidad en su dominio; no convierte un porcentaje en aprobación de CAPEX. SEMI E10 ISO 22400-1 describe cómo usar un KPI; no sustituye el expediente de inversión. ISO 22400-1:2014
La EPA estima que muchas empresas pueden subir un 15 a 25 % las tasas de eficiencia de equipo en tres años tras adoptar TPM; eso no es un ROI de TEEP ni una promesa para tu línea. EPA, Lean Thinking and Methods - TPM
Límites de esta página:
- El TEEP no certifica que abrir un turno sea rentable. OEE.com, Calculate TEEP
- No sustituye A×P×Q cuando el problema está dentro del tiempo planificado.
- No es un estándar ISO con umbral universal en el abstract de catálogo.
- Un TEEP bajo con OEE alto no prueba pereza de turno; prueba mucho calendario fuera de programa, o un planificado estrecho.
- Un TEEP alto no prueba excelencia si el OEE esconde fronteras dudosas o si la calidad se midió tarde.
JIPM recuerda que el OEE ayuda a encontrar pérdidas con más amplitud; no afirma que un solo índice cierre todas las decisiones. JIPM, About TPM / OEE NIST MEP, en Keats, enumera resultados cualitativos y dice que no había cifra de ahorro económico en esa ficha. NIST MEP, Keats Misma cautela con el TEEP: sin evidencia de pérdidas, demanda y costes, el porcentaje es decoración.
WizeeMind no calcula el TEEP oficial. Reúne evidencia con fuente, hora y límite de activo para que la reunión no dependa de un color. Para contrastar definiciones entre sitios, compara el rendimiento de plantas que miden distinto. Si el siguiente paso es humano, no de panel, hablemos.
Preguntas frecuentes
¿Qué es el TEEP en una frase útil para planta?
El TEEP es el porcentaje del tiempo calendario (a menudo 24×7) que resulta plenamente productivo; combina las pérdidas de equipo del OEE con las pérdidas de programación medidas por la utilización. OEE.com lo calcula como OEE × utilización, o como producto de disponibilidad, rendimiento, calidad y utilización. OEE.com, Calculate TEEP Su FAQ añade que el propósito principal del TEEP es destacar la capacidad real de la operación (a veces llamada «hidden factory»). OEE.com, FAQ
¿Cuál es la diferencia práctica entre TEEP y OEE?
El OEE mide qué parte del tiempo planificado es plenamente productivo; el TEEP mide qué parte de todo el tiempo calendario lo es, porque multiplica el OEE por la utilización. OEE.com, FAQ OEE vs TEEP La pérdida de programación entra en el TEEP y no en el OEE. OEE.com, OEE Factors En la práctica: el OEE habla del turno o del tiempo que ya programaste; el TEEP habla también de lo que dejaste fuera del programa.
¿La utilización del TEEP es lo mismo que la disponibilidad del OEE?
No. La utilización compara tiempo planificado con tiempo calendario; la disponibilidad compara tiempo de marcha con tiempo planificado. Un sábado sin turno baja utilización, no disponibilidad. OEE.com, Glossary Utilization OEE.com, OEE Factors SEMI E10, en su dominio, también trata la medición de utilización como parte del lenguaje de estados y métricas RAM, distinta de reducir todo a un solo «disponible». SEMI E10
¿Un OEE diario alto implica buen uso del calendario?
No. Un OEE alto solo habla del tiempo que ya estaba planificado. Si la semana deja fuera fines de semana o turnos no programados, el TEEP puede ser bajo aunque el porcentaje diario se vea cómodo. OEE.com, Calculate TEEP La EPA sitúa el OEE dentro del análisis de pérdidas de equipo en el marco TPM; no lo presenta en esa página como medida de calendario 24×7. EPA, TPM / OEE
¿El TEEP decide por sí solo si conviene añadir un turno o comprar equipo?
No. El TEEP orienta sobre capacidad no usada en el calendario; no sustituye demanda, costes, personal, calidad ni evidencia de pérdidas. No es un veredicto de inversión. OEE.com habla de potencial de throughput con equipo existente; no convierte ese potencial en orden de compra o de turno. OEE.com, Calculate TEEP ISO 22400-1 enmarca el uso de KPI; no sustituye el expediente de decisión. ISO 22400-1:2014
¿WizeeMind calcula el TEEP oficial de la planta?
No. WizeeMind reúne evidencia operativa con fuente, hora y límite de activo; no calcula el TEEP ni el OEE oficiales de la planta.
Un índice oficial exige definiciones locales de tiempo planificado, calendario, paradas y calidad, más la cadena de datos que las sostiene. NIST MEP ilustra, en un caso de OEE, la captura de ciclos, disponibilidad para producir y defectos; no publica ahí un TEEP. NIST MEP, Keats JIPM sitúa el OEE como KPI de eficiencia de equipo; un panel de terceros no es certificado. JIPM, OEE