El porcentaje del día aparece en la pantalla y alguien pregunta si ha sido un buen turno. Antes de responder, hay que saber qué entra en ese número y qué se queda fuera. El OEE (eficacia global de los equipos) multiplica disponibilidad, rendimiento y calidad; la EPA lo presenta así en su página sobre TPM. El porcentaje resume una mezcla de pérdidas. No es un veredicto moral del turno.
Esta guía no reescribe la fórmula paso a paso. Esa lectura ya está en cómo calcular la eficacia global de los equipos. Aquí, el mapa de los tres factores sirve para situar el hueco.
Una avería de cojinete, una bomba móvil toda la mañana y un preventivo que producción no dejó hacer pueden dejar el OEE del día intacto o incluso cómodo, mientras la planta trata la mañana como normal. Los números del ejemplo son hipotéticos. No describen una planta real ni un ROI.
Si ya ves un % diario, el trabajo útil es leer qué pérdidas captura y qué decisiones se aplazan sin rastro en el índice. La cifra sola no basta para cerrar la reunión. WizeeMind reúne evidencia con fuente, hora y límite de activo; no calcula el OEE oficial ni aprueba el mantenimiento.
El OEE como mapa, no como nota del día
El OEE es un mapa de pérdidas en un periodo, no una nota que aprueba o suspende la mañana. La EPA indica que el índice se calcula multiplicando, cada uno como porcentaje, la disponibilidad global del equipo, el rendimiento y la tasa de calidad del producto. Con esas cifras se orienta cuánto tiempo se va a cada gran pérdida y dónde conviene mirar. EPA, Lean Thinking and Methods - TPM
JIPM presenta el Overall Equipment Efficiency (OEE) como indicador representativo de la eficiencia del equipo, creado en el proceso de desarrollo y difusión del TPM, y señala que hoy se aplica en muchas empresas con independencia de si han introducido TPM. También menciona su aparición en IATF 16949 y en ISO 22400-2:2014. JIPM, About TPM
ISO 22400-1 ofrece un marco neutro de industria para definir, componer, intercambiar y usar indicadores de operaciones de fabricación. Da una visión de qué es un KPI, criterios para construirlo y cómo usarlo. No convierte un porcentaje diario en benchmark internacional ni fija un umbral “bueno” universal. ISO 22400-1:2014
Cuando la reunión trata el OEE como nota del día, se pierde la pregunta útil: ¿qué pérdida resume cada factor y qué eventos quedan fuera del denominador? Un turno puede cerrar alto porque la línea produjo unidades aceptables, aunque el activo crítico haya vivido un bypass improvisado. El índice no miente si se calculó según la regla local. Simplemente no cuenta lo que la regla no incluye.
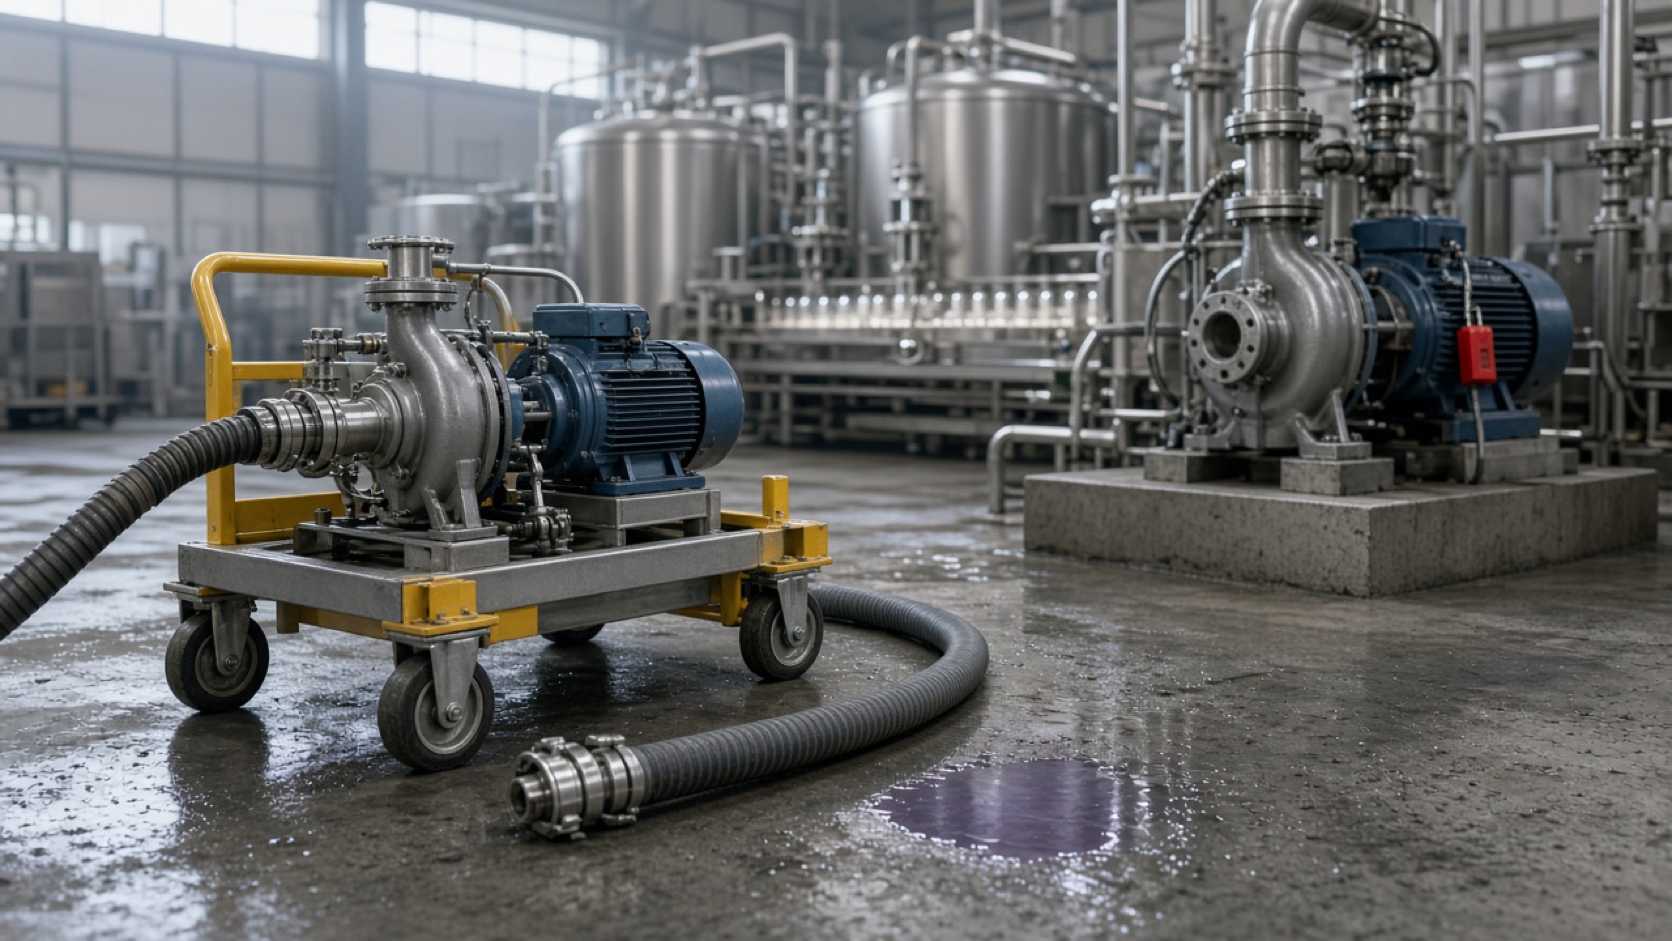
Eso se nota en los turnos donde todo el mundo recuerda el carrito amarillo y, aun así, el informe cierra “verde”. La conversación se queda en el porcentaje y nadie abre el parte de la bomba aislada. El mapa del OEE no absuelve esa omisión; solo muestra la parte del terreno que la definición local deja entrar.
Antes de comparar turnos o plantas, deja escrito periodo, límites del activo y qué paradas restan disponibilidad. La misma lógica de definición aparece cuando se compara el rendimiento de plantas que miden distinto o cuando se define la pregunta de dirección sobre el OEE. Sin esa ficha, el porcentaje viaja como si fuera comparable y no lo es.
El OEE no sustituye al análisis de paradas ni al historial de mantenimiento. Sirve para situar dónde mirar. Si la pregunta es “¿por qué se detuvo?” o “¿qué se aplazó?”, hace falta otra evidencia: marcas de tiempo, órdenes, fotos del bypass, registro de quién bloqueó el preventivo. Sin esos anexos, el mapa se lee como si el terreno estuviera limpio.
Disponibilidad, rendimiento y calidad en un turno de planta
En un turno concreto, los tres factores responden a tres preguntas distintas. Disponibilidad: ¿cuánto del tiempo planificado estuvo la línea en condición de producir según tu regla? Rendimiento: ¿a qué ritmo produjo frente al ciclo ideal declarado? Calidad: ¿qué fracción de lo producido cumple la regla de aceptación? La EPA vincula el índice a esas tres tasas para orientar la atención hacia las grandes pérdidas de equipo y proceso. EPA, Lean Thinking and Methods - TPM
NIST MEP documenta un caso de prensa hidráulica en Keats: el sistema recogía número de ciclos, corriente disponible para producción y número de piezas defectuosas para calcular la eficacia global del equipo. Brian Keats, Quality Engineer, escribió que con TMAC la planta pudo seguir la eficacia global de una de las prensas de estampación más importantes de la instalación. NIST MEP, KEATS Hydraulic Press OEE System
Ese caso también deja límites claros. La ficha enumera resultados cualitativos (mejor precisión de medición, entrada de calidad más sencilla, información oportuna para el plan de mantenimiento) y afirma que no se había desarrollado una cifra de ahorro económico. No uses ese proyecto como prueba de ROI ni como plantilla universal de sensores. NIST MEP, resultados del caso Keats
La EPA, en el glosario de Lean y Six Sigma, separa tiempo de ciclo y takt: el ciclo es el tiempo de la secuencia estándar para un producto (sin cola), y el takt es el tiempo de producción disponible dividido por la demanda del cliente. Mezclar esas ideas con el OEE confunde tres relojes distintos. EPA, Appendix C
En planta, el turno suele mezclar paradas cortas, cambios de referencia y defectos puntuales. La EPA describe pérdidas de microparadas como tiempos frecuentes de cero a diez minutos difíciles de registrar a mano, a menudo ocultos en informes de eficiencia. También describe pérdidas de velocidad cuando el equipo se ralentiza para evitar defectos o microparadas. EPA, pérdidas de equipo
ISO 22400-2 especifica un conjunto de KPI usados en operaciones de fabricación, presentados con fórmula, elementos, comportamiento temporal y otras características, referidos a unidades de trabajo según IEC 62264. Tener un estándar de definición no implica que tu informe diario use exactamente esas fronteras. ISO 22400-2:2014
Si el comité pide un solo número, dilo con el mapa. Disponibilidad baja apunta a tiempo perdido según la regla. Rendimiento bajo apunta a ritmo. Calidad baja apunta a rechazos o reproceso. Ningún factor demuestra por sí solo la causa.
Un rendimiento flojo con disponibilidad alta no prueba un problema de mantenimiento; puede ser ciclo ideal mal declarado o microparadas no capturadas. Para revisar el índice antes de un comité, el recurso de revisar el OEE antes del comité ordena preguntas de lectura, no de maquillaje.
La mañana que no entra: bomba, cojinete y bomba móvil
Imagina un escenario hipotético. A las 06:40 falla el cojinete de la bomba instalada de una línea de transferencia. No es un consejo de mantenimiento ni un diagnóstico real; es un relato para mostrar el hueco del indicador. Producción monta una bomba móvil en un carrito, conecta mangueras temporales y la línea vuelve a enviar producto. Durante cuatro horas la planta “sigue”. Alguien comenta que se ha salvado el turno. Al mediodía, el OEE no muestra un colapso.
¿Por qué? Porque muchas definiciones locales de disponibilidad miran si la línea produjo en el tiempo planificado, no si el activo designado estaba en servicio. Si el denominador es “tiempo de línea planificado” y el numerador es “tiempo en que la línea produjo”, el bypass puede no restar. La avería del cojinete queda en el historial de mantenimiento, en fotos del carrito y en el ruido de las mangueras. No necesariamente en el factor de disponibilidad del día.
En ese escenario, el activo crítico está aislado y el caudal depende de un montaje temporal. Quien solo mira el % ve continuidad. Quien mira el suelo ve mangueras, un carrito y una bomba fija fuera de servicio. Las dos lecturas pueden ser ciertas a la vez si la regla del indicador no obliga a restar el bypass.
La EPA clasifica las pérdidas por avería inesperada como tiempo de equipo parado para reparaciones, con costes que pueden incluir parada, oportunidad de producción perdida, mano de obra y repuestos. EPA, unexpected breakdown losses En el escenario hipotético, parte de ese coste se desplaza: la línea no para del todo, pero el activo crítico está aislado y la operación depende de un montaje temporal.
HSE recuerda que el mantenimiento de planta y equipos se hace para prevenir problemas, corregir fallos y asegurar que el equipo funciona de forma efectiva; puede ser programa planificado o trabajo a corto plazo tras una avería, y siempre implica actividades no rutinarias con riesgos. HSE, Maintenance of work equipment Un bypass improvisado no es “el día salvado” en términos de riesgo; es un modo de operación distinto. El OEE del día puede no reflejarlo.
Douglas Thomas, en el informe NIST AMS 100-18, describe el mantenimiento reactivo como el que ocurre cuando el fabricante deja la maquinaria hasta que se avería o necesita reparación, frente a enfoques preventivos y predictivos. NIST AMS 100-18
El escenario de la bomba móvil encaja en esa lógica operativa: se actúa cuando el fallo ya está encima. Eso no implica que el OEE del turno deba ser bajo; implica que el índice y el modo de fallo no cuentan la misma historia.
Para no perder el rastro, registra activo aislado, hora de fallo, hora de puesta en servicio del bypass, quién autorizó el montaje y qué se aplazó. El análisis de paradas con evidencia operativa y el análisis de paradas de línea en minutos ayudan a conservar marcas de tiempo aunque el porcentaje del día se vea “normal”.
El preventivo que producción no dejó hacer
Misma mañana hipotética, otra capa. Había un preventivo de dos horas en la bomba instalada: lubricación, comprobaciones y un cambio de elemento previsto en la ventana de baja demanda. Producción bloquea la ventana porque “no se puede parar ahora” y porque la bomba móvil ya sostiene el caudal. El trabajo se aplaza. Al final del turno, el OEE puede seguir alto. La línea produjo. El rendimiento no se desplomó. La calidad no se movió en el informe.
El porcentaje no registra el aplazamiento. Lo que queda fuera es la tarea no hecha, el riesgo acumulado y la dependencia del bypass. Quien solo lleva el % a la reunión puede decir que el día fue aceptable. Quien lleva la orden aplazada tiene otra conversación.
HSE indica que un programa de mantenimiento efectivo hace el equipo más fiable, que menos averías reducen contactos peligrosos con la maquinaria, y que las normas PUWER exigen mantener el equipo de trabajo en estado eficiente, en orden y en buen estado de reparación. HSE, por qué importa el mantenimiento
Esta página no es consejo de seguridad para tu jurisdicción. HSE habla desde el marco de Gran Bretaña. En España rigen las obligaciones locales del equipo y los procedimientos aprobados. Aplazar el preventivo puede ser una decisión operativa explícita. No debería confundirse con “el OEE dice que el día fue bueno”.
La EPA sitúa el TPM en la prevención de averías, el mantenimiento autónomo diario (comprobaciones, lubricación, sustitución de piezas simples, detección de anomalías) y la eliminación de pérdidas. EPA, TPM y mantenimiento autónomo Si la ventana preventiva se cancela sin registro, el índice diario no sustituye al plan.
NIST AMS 100-18 examina costes y pérdidas de distintas técnicas de mantenimiento y advierte de la comprensión limitada, a escala nacional, de esos costes y de los datos necesarios para estimarlos. NIST, costes y beneficios del mantenimiento avanzado No inventes un ROI del preventivo aplazado. Deja escrito qué se aplazó, quién lo decidió y qué condición haría inaceptable seguir con el bypass.
La elección entre predictivo, preventivo y correctivo se discute con más detalle en predictivo, preventivo o correctivo y en el diagnóstico de mantenimiento con evidencias. Aquí basta una regla de lectura: si el preventivo no se hizo, el OEE del día no lo va a gritar por ti.
Cálculo corto: mete tus horas y mira qué queda fuera
Este apartado es un ejemplo hipotético con aritmética reproducible, más una plantilla en blanco. No es una fórmula universal de “horas ocultas”. Qué horas entran o quedan fuera depende de la definición local de tiempo planificado, de paradas que restan disponibilidad y de límites del activo. La EPA da la estructura del producto de factores; no fija un único denominador para todas las plantas. EPA, cálculo OEE
Supuesto hipotético de turno (ocho horas planificadas de línea):
- Tiempo planificado: 8,00 h
- Paradas que sí restan disponibilidad según la regla local (falta de material registrada): 0,50 h
- Tiempo operativo de línea: 7,50 h
- Disponibilidad ilustrativa: 7,50 / 8,00 = 0,9375 (93,75 %)
- Rendimiento ilustrativo: 0,95
- Calidad ilustrativa: 0,98
- OEE ilustrativo: 0,9375 × 0,95 × 0,98 ≈ 0,873 (87,3 %)
Ahora las horas que, en este supuesto, no restan al factor de disponibilidad:
- Horas de bomba móvil (bypass): 4,00 h
- Horas de preventivo aplazado: 2,00 h
El OEE del ejemplo sigue siendo ~87,3 %. Las cuatro horas de bypass y las dos de preventivo aplazado no aparecen en el producto si la regla local solo resta paradas de línea registradas. Eso no demuestra que el día sea bueno. Demuestra que el índice y la mañana operativa no son el mismo relato.
Plantilla en blanco (rellena solo con tus definiciones locales):
- Tiempo planificado (h): ______
- Paradas que sí restan disponibilidad (h): ______
- Tiempo operativo resultante (h): ______
- Disponibilidad = operativo / planificado: ______
- Rendimiento (fracción): ______
- Calidad (fracción): ______
- OEE = disponibilidad × rendimiento × calidad: ______
- Horas de bypass que tu regla no resta: ______
- Horas de preventivo aplazado no restadas: ______
NIST MEP muestra que el OEE depende de una cadena de datos concreta (ciclos, disponibilidad para producir, defectos). Si cambias la frontera del “disponible para producir”, el factor cambia aunque la fórmula se llame igual. NIST MEP, captura de datos OEE
ISO 22400-2 presenta KPI con fórmula y elementos asociados; no convierte tu plantilla en norma de planta. ISO 22400-2:2014 Si necesitas el desglose aritmético completo de un ejemplo distinto, vuelve a cómo calcular el OEE y declara periodo y bases antes de multiplicar.
Paso siguiente concreto: toma el último turno, escribe las dos filas de “horas que no restan” y llévalas a la reunión junto al %. Si esas filas están vacías porque nadie las registra, el problema no es el OEE. Es la evidencia que falta. Un índice bien calculado con una frontera estrecha sigue siendo un índice estrecho.
Si lo que quieres ver es el tiempo calendario que el OEE ni mete en el denominador, esa lectura está en TEEP: el calendario que el OEE deja fuera.
Preguntas frecuentes
¿Qué es el OEE en una frase útil para planta?
El OEE es el producto de disponibilidad, rendimiento y calidad en un periodo declarado; resume pérdidas distintas, no certifica que el día haya sido bueno. La EPA lo calcula multiplicando esas tres tasas porcentuales. EPA, definición OEE JIPM lo sitúa como KPI representativo de eficiencia de equipo difundido con el TPM. JIPM, OEE
¿Una bomba móvil que mantiene la línea cuenta como buena disponibilidad?
Solo si tu definición local trata ese activo y ese tiempo como operación prevista. Si la bomba instalada está aislada y la producción sigue por un bypass, el porcentaje puede no registrar el problema. La EPA describe las averías inesperadas como paradas con costes de parada y de oportunidad perdida; un bypass puede desplazar ese coste fuera del factor. EPA, breakdown losses HSE insiste en planificar el mantenimiento y en los riesgos de trabajos no rutinarios. HSE, mantenimiento
¿El preventivo aplazado por producción empeora el OEE del día?
No necesariamente. Si la línea sigue produciendo, la tarea aplazada puede no restar disponibilidad aunque el riesgo operativo haya crecido. PUWER, en el marco que describe HSE, exige mantener el equipo en estado eficiente y en buen estado de reparación; aplazar no borra esa obligación en su jurisdicción. HSE, PUWER y mantenimiento NIST distingue mantenimiento reactivo, preventivo y predictivo al examinar costes y pérdidas. NIST AMS 100-18
¿Hay una fórmula universal de horas ocultas fuera del OEE?
No. Qué horas entran o quedan fuera depende de la definición local de tiempo planificado, de paradas y de límites del activo. No existe un denominador oculto único para todas las plantas. ISO 22400-1 enmarca cómo se definen y usan los KPI sin imponer un umbral diario universal. ISO 22400-1 ISO 22400-2 detalla KPI con fórmulas y elementos; la frontera operativa sigue siendo decisión documentada. ISO 22400-2
¿Sirve el OEE para decidir el mantenimiento sin más evidencia?
No. El índice orienta qué pérdida mirar; no sustituye registros de fallo, órdenes aplazadas ni criterios de mantenimiento seguros. El caso Keats de NIST MEP muestra captura de ciclos, disponibilidad y defectos para calcular OEE, sin cifra de ahorro publicada en esa ficha. NIST MEP, Keats La EPA separa el OEE de métricas como takt y tiempo de ciclo. EPA, Appendix C