Una hoja de trabajo estandarizado no responde por sí sola a todas las preguntas del puesto. Lean Enterprise Institute (LEI) describe tres elementos —takt, secuencia precisa e inventario estándar— y presenta tres formas que ayudan a diseñar o representar el trabajo: Process Capacity Sheet, Standardized Work Combination Table y Standardized Work Chart. Sus nombres se parecen, pero no muestran lo mismo.
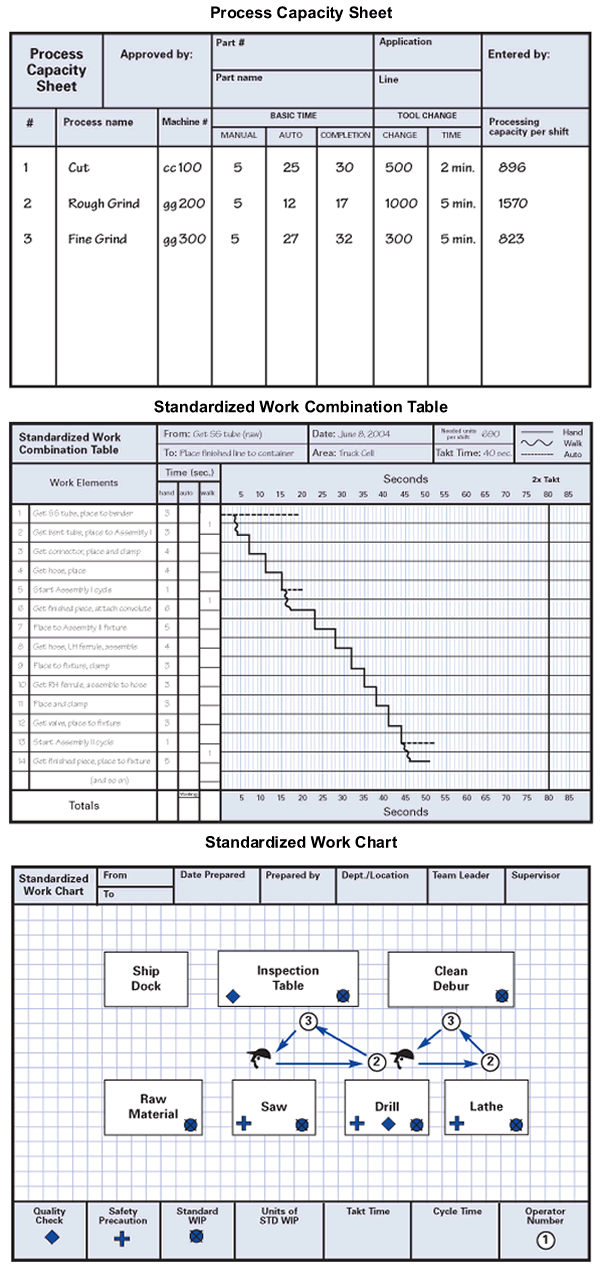
La ilustración oficial de LEI permite ver cómo separa cada formato; sus cifras pertenecen a un ejemplo gráfico y no describen una empresa real (LEI, texto y lista de formas, líneas web 3–18; ilustración oficial de LEI).
Primero, separar los tres elementos del estándar
LEI define el takt como el ritmo al que deben fabricarse productos para responder a la demanda. También incluye la secuencia precisa en que el operador hace las tareas dentro de ese ritmo y el inventario estándar —incluidas unidades en máquinas— que mantiene el proceso en funcionamiento.
Son tres piezas relacionadas, pero una no sustituye a las otras: el ritmo no dice qué tarea va primero; el orden de tareas no determina por sí mismo el inventario; y la cantidad de inventario no muestra cómo se mueve una persona por el puesto (LEI, lista de elementos, líneas web 3–8).
La ilustración de LEI no reúne los tres elementos en una única cuadrícula. En la tabla de combinación aparece un tiempo de takt junto a un eje de segundos y bloques de actividad. En el gráfico de trabajo estándar se ven el recorrido, los lugares de material y campos para takt, tiempo de ciclo e inventario estándar.
La hoja de capacidad, por su parte, se ocupa de las máquinas enlazadas y de los datos que el formato asocia con su capacidad. La diferencia es funcional: cada vista responde a una pregunta distinta.
La definición de takt no basta para interpretar un valor local. Para entender una cifra anotada en una hoja, hacen falta el producto, la demanda y el periodo a los que se refiere. El gráfico de LEI lleva campos de ejemplo, pero la página no prescribe de dónde obtener los datos de una fábrica ni cómo validarlos. Si un campo carece de contexto, leer el número como una instrucción aplicable a cualquier turno sería una inferencia.
Process Capacity Sheet: capacidad de máquinas enlazadas
LEI describe la Process Capacity Sheet como una forma de calcular la capacidad de cada máquina en un conjunto de procesos conectados, confirmar la capacidad real e identificar cuellos de botella. Enumera entre los factores los tiempos de ciclo de máquina, los intervalos de cambio o preparación de herramientas y el trabajo manual (LEI, apartado Process Capacity Sheet, líneas web 9–11).
Esto la diferencia de los otros dos formatos: su foco es la capacidad de las máquinas y los procesos enlazados, no dibujar el recorrido de una persona ni superponer sus tiempos con los de la máquina.
En la ilustración, la hoja ocupa la parte superior. Sus cabeceras incluyen número y nombre de proceso, número de máquina, tiempo básico separado en manual, automático y finalización, cambio de herramienta, duración del cambio y “processing capacity per shift”. También hay espacios de identificación para aprobación, número y nombre de pieza, aplicación y autor del registro. Las filas visibles nombran Cut, Rough Grind y Fine Grind, con abreviaturas de máquina y cifras en varias columnas.
Esos rótulos permiten reconocer la estructura del formulario; no bastan para reconstruir el origen de los valores.
La propia imagen imprime una cifra bajo “processing capacity per shift” en cada una de las tres filas. Se leen 896, 1570 y 823. La leyenda visible no define aquí la unidad de esos valores, su producto, el tiempo de turno usado para obtenerlos ni si las filas están expresadas bajo supuestos comparables. Por eso no se deben sumar, restar ni usar para declarar cuál máquina limita una línea.
La explicación de LEI sí habla de confirmar capacidad e identificar cuellos de botella; el ejemplo gráfico no ofrece suficiente contexto para rehacer esa comprobación desde la página publicada.
Al leer la hoja, separa el nombre del campo, el valor impreso y el contexto que falta. Por ejemplo, puede anotarse “capacidad por turno: aparece un número”, pero no convertirlo automáticamente en piezas por hora, unidades aceptadas o producción real. Tampoco conviene inferir que una fila con el número mayor compensa la capacidad menor de otra; la imagen no explica el método de agregación.
Combination Table: trabajo manual, desplazamiento y máquina
LEI define la Standardized Work Combination Table como una forma de mostrar el tiempo manual, el tiempo de desplazamiento y el procesamiento de máquina para cada operador en una secuencia de producción. La página añade que el cuadro completo muestra interacciones entre operadores y máquinas, y permite recalcular el contenido de trabajo del operador cuando el takt se expande o se contrae (LEI, apartado Standardized Work Combination Table, líneas web 12–13).
La tabla de la ilustración hace visibles esas categorías sobre una escala temporal.
En la parte superior del ejemplo se leen “Area: Truck Cell”, una fecha de junio de 2004, “Needed units/shift 600” y “Takt Time: 40 sec”. El cuerpo incluye una lista de elementos de trabajo y columnas de tiempo en segundos, con marcas para hand, auto y walk. A la derecha hay una cuadrícula marcada en intervalos de cinco segundos; una línea identifica “2x Takt”. Estos son rótulos que aparecen en el ejemplo, no valores trasladables a otra célula.
Tampoco prueban que el cuadro contenga todos los eventos o que las cifras de la hoja de capacidad superior pertenezcan al mismo proceso.
La cuadrícula ayuda a localizar en qué tramo se representa cada actividad y qué categoría ocupa. La columna de mano, automática y caminata mantiene visibles tres tipos de tiempo. Al leerla, no se debe confundir la longitud gráfica de una barra con un tiempo observado fuera del contexto del ejemplo. Los rótulos de área, unidades requeridas y takt acompañan la tabla para enmarcarla, pero la fuente no publica el método de medición usado para cada paso del dibujo.
LEI explica que la herramienta da más detalle que un operator balance chart y muestra interacciones de personas y máquinas. Esa descripción respalda que se lea como una vista temporal combinada. No respalda, por sí sola, una fórmula general para sumar todas las columnas, ni una conclusión sobre seguridad, ergonomía o capacidad total. Si una empresa utiliza reglas internas para comparar tiempo de operador y takt, dichas reglas deben identificarse como propias.
LEI no define aquí una fórmula universal para sumar las columnas.
Una pregunta concreta para esta tabla es: ¿qué partes del ciclo representado se atribuyen a la persona, cuáles al desplazamiento y cuáles al procesamiento de máquina? Otra es si el formato ofrece suficiente contexto para comparar su contenido de trabajo con el takt que muestra. Si la respuesta depende de unidades, pausas, cambios de herramienta o fronteras de medición que no figuran en el documento, el lector debería señalar ese vacío; no rellenarlo con una convención supuesta.
Standardized Work Chart: lugar, recorrido y elementos del estándar
El Chart se ocupa de dónde se encuentra el operador y dónde están los materiales con relación a las máquinas y al layout general. LEI dice que debe mostrar el takt y el tiempo de ciclo actuales, la secuencia de trabajo y la cantidad de inventario estándar en proceso que necesita la operación. También menciona su exposición en el puesto como herramienta de gestión visual y kaizen (LEI, apartado Standardized Work Chart, líneas web 14–16).
En la ilustración, la zona inferior dibuja varias áreas: Ship Dock, Inspection Table, Clean Debur, Raw Material, Saw, Drill y Lathe. Flechas azules y círculos numerados enlazan posiciones; abajo aparece una leyenda con símbolos para Quality Check, Safety Precaution y Standard WIP. El pie incluye casillas para unidades de inventario estándar, takt, tiempo de ciclo y número de operador.
En el encabezado se reservan campos de origen y destino, fecha de preparación, persona que preparó el documento, departamento o ubicación, líder del equipo y supervisor.
Esta vista permite localizar etiquetas y relaciones espaciales tal como están dibujadas. Los símbolos de control, precaución e inventario forman parte de la leyenda de la ilustración; no equivalen a instrucciones suficientes para ejecutar una comprobación, aplicar una medida de seguridad o determinar el inventario. La imagen no especifica el significado de cada flecha más allá de su representación de movimiento, ni define distancias, escalas del plano o condiciones del puesto.
También es importante no mezclar un layout esquemático con un plano de ingeniería. La ilustración no presenta una escala ni dimensiones; por tanto, la separación visual entre “Saw” y “Drill” no permite estimar metros, duración de caminata o accesibilidad. Los círculos numerados sugieren una secuencia representada, pero no sustituyen la hoja de instrucción que LEI describe aparte para formar operadores y detallar pasos. El Chart es una representación del trabajo estándar, no una especificación exhaustiva del edificio.
El campo “Standard WIP” merece una lectura igualmente precisa. LEI lo llama inventario estándar en proceso requerido para una operación fluida. En el gráfico hay un símbolo de leyenda y una casilla para unidades, pero la imagen no asigna cantidad a cada ubicación ni explica el cálculo del inventario. No se debe contar el número de símbolos de la leyenda como inventario real ni inferir una regla para fijar el nivel.
La cantidad tendría que estar contextualizada en el documento operativo que corresponda.
Elegir la vista antes de buscar un dato
Elegir por el nombre del archivo puede llevar al formato equivocado. Primero identifica la pregunta; después localiza la forma que LEI asigna a esa función:
| Pregunta de lectura | Vista de LEI | Lo que puede mostrar | Lo que no se debe inferir solo de la vista |
|---|---|---|---|
| ¿Qué pasos y destrezas necesita una persona en formación? | Job instruction sheet, mencionada aparte | LEI dice que enumera pasos y cualquier “special knack” para trabajar con seguridad, calidad y eficiencia | Que el Chart contenga por sí solo toda la formación |
| ¿Qué combina tiempo manual, desplazamiento y máquina por operador? | Standardized Work Combination Table | LEI describe esos componentes dentro de una secuencia de producción | Que la tabla sustituya la lectura de capacidad por máquina |
| ¿Dónde aparecen materiales, recorrido y secuencia del puesto? | Standardized Work Chart | LEI describe movimiento, ubicación, secuencia y stock estándar | Que el dibujo incluya escala o instrucciones completas |
| ¿Qué factores intervienen en la capacidad de máquinas enlazadas? | Process Capacity Sheet | LEI menciona ciclo de máquina, cambios/preparación de herramientas y trabajo manual | Que los valores de un ejemplo gráfico sean transferibles |
Ejemplo editorial: una modificación, varias preguntas documentales
Imaginemos, sin describir una planta real, que el punto donde se deja un material cambia de lugar. El Chart es la vista que LEI relaciona con la ubicación del material y el recorrido respecto de máquinas y layout.
Si también cambia el reparto de tiempo entre la persona, el desplazamiento y la máquina, la Combination Table es la forma que LEI describe para mostrar esa combinación por operador. Si la modificación afecta factores de capacidad de máquinas enlazadas —por ejemplo, un cambio de preparación de herramienta—, la Process Capacity Sheet es la forma que LEI vincula con esos factores.
La conexión entre estas preguntas es una lectura editorial de las tres descripciones, no una secuencia de actualización establecida por LEI.
Una nota comparativa podría limitarse a indicar qué documento se consultó, qué campo o ubicación cambió según la fuente y qué dato sigue ausente. Si solo se sabe que el material cambió de lugar, no se deduce que cambió el tiempo de ciclo ni la capacidad. Si el Chart no tiene escala, tampoco permite medir la nueva distancia.
Y una tabla de combinación no confirma por sí sola que el inventario o el diseño de máquina sean suficientes. El objetivo del ejemplo es localizar la vista pertinente y mantener separadas las preguntas; no reemplaza la revisión del proceso ni determina quién debe aprobar un cambio.
Cambios del puesto y revisión del documento
LEI dice que los charts se actualizan cuando cambian las condiciones del puesto, pero no define un calendario, responsables ni un sistema de versiones. Como criterio editorial, compara la versión consultada con los campos y el recorrido que muestra; deja en blanco la fecha o el autor que no consten y anota qué cambió y qué sigue sin verificarse. Esa comprobación documental no certifica la secuencia ni la seguridad del proceso.
Relación con otras hojas de trabajo
LEI dice que las formas de trabajo estandarizado suelen utilizarse junto con una work standards sheet y una job instruction sheet. Describe la primera como un resumen de documentos que definen cómo construir el producto conforme a especificaciones de ingeniería y que suelen detallar requisitos operativos de calidad.
La segunda, también llamada job breakdown sheet o job element sheet, se usa para formar a operadores y enumera los pasos del trabajo y cualquier destreza especial que pueda necesitarse para hacerlo con seguridad, calidad y eficiencia (LEI, hojas complementarias, líneas web 17–18).
El Chart no contiene automáticamente la información que LEI asigna a otras hojas. Un dibujo de movimiento no sustituye las especificaciones que determinan cómo construir el producto. Una tabla de tiempos no enseña por sí sola los pasos y destrezas que LEI relaciona con la formación. La fuente no afirma que todas las compañías deban usar exactamente los mismos documentos ni que estos nombres tengan un formato legal único en España.
Límites de lectura
LEI permite describir para qué sirve cada forma y qué campos aparecen en la ilustración. Sus páginas no aportan unidades ausentes, valores de una planta real, fórmulas universales para sumar capacidad, instrucciones de seguridad ni un calendario de aprobación. La lectura que propone este artículo —identificar la pregunta, elegir la forma y dejar señalados los datos que faltan— es editorial, no un procedimiento de LEI.
Preguntas frecuentes
¿Cuáles son los tres elementos del trabajo estandarizado?
LEI enumera takt, secuencia precisa de trabajo e inventario estándar necesario para mantener el proceso en funcionamiento. Fuente: LEI, “Standardized Work”, lista inicial de elementos, líneas web 3–8.
¿Qué muestra la tabla de combinación?
La Combination Table relaciona el tiempo de trabajo manual, el desplazamiento y el procesamiento de máquina para cada operador en una secuencia de producción. Fuente: LEI, “Standardized Work”, apartado Standardized Work Combination Table, línea web 13.
¿Cuándo se revisa el estándar?
LEI indica que los charts se revisan y actualizan cuando cambian o mejoran las condiciones del lugar de trabajo. Fuente: LEI, “Standardized Work”, frase sobre revisión de charts, línea web 16.
¿La hoja de trabajo estandarizado sustituye una instrucción de trabajo?
No. LEI distingue estas formas de la hoja de instrucción, que se usa para formar a operadores y detalla pasos y aspectos necesarios para trabajar con seguridad, calidad y eficiencia. Fuente: LEI, “Standardized Work”, párrafo sobre la job instruction sheet, líneas web 17–18.