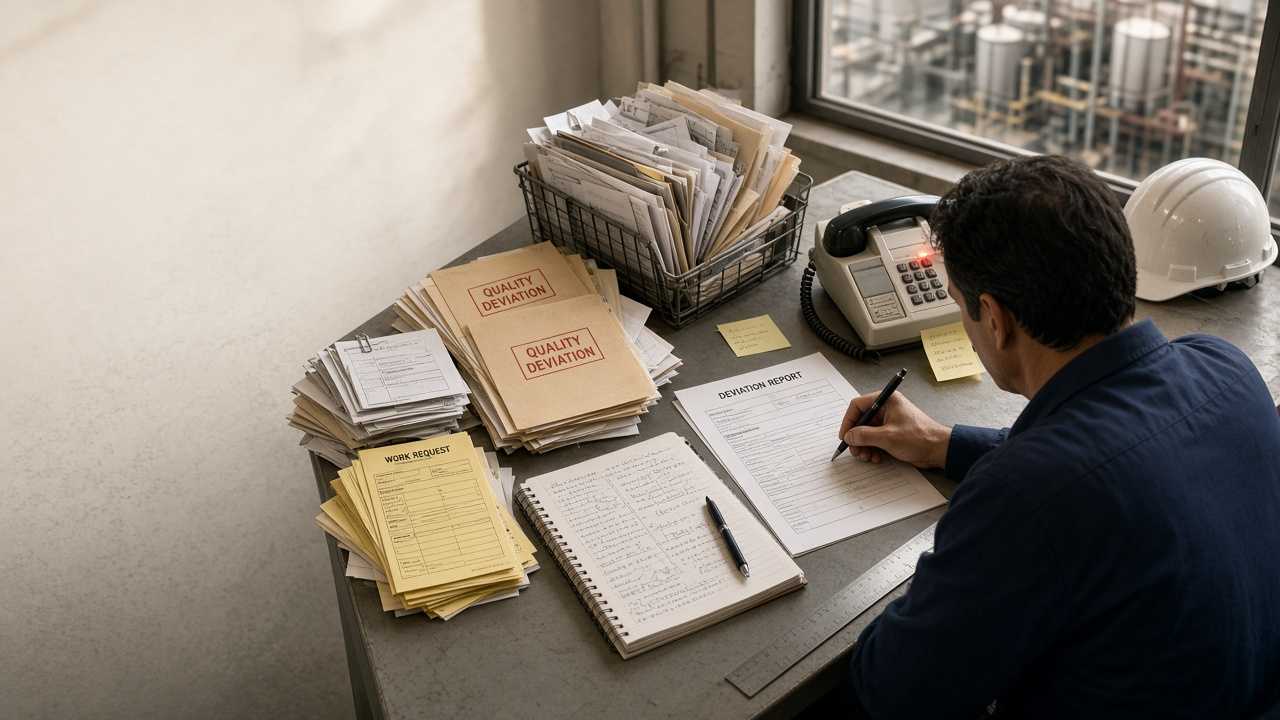
Un ingeniero de proceso se convierte en cuello de botella organizativo cuando la planta depende de forma habitual de esa misma persona para interpretar alarmas, diagnosticar desviaciones y localizar evidencia repartida entre sistemas. El problema no es solo su agenda. Es un diseño de trabajo, información y competencia que concentra el diagnóstico en un solo rol. (HSE, workload; CRR 348/2001; IAEA-TECDOC-1510).
Este texto trata ese punto único de fallo diario. No reabre como tesis el relevo entre turnos, el plan de relevo antes de una jubilación ni el coste de buscar información en planta. Esos temas quedan como frontera lateral.
La pregunta es más prosaica: por qué la misma mesa recibe la alarma que nadie entiende del todo, la desviación que pide reconstrucción y el dato que solo una persona sabe sacar, y qué se puede repartir sin fabricar un segundo cuello de botella.
James Reason sostiene que el enfoque de sistema se concentra en las condiciones en las que trabajan las personas e intenta construir defensas para evitar errores o mitigar sus efectos, en lugar de limitarse a culpar el fallo individual visible. (Human error: models and management). Culpar al ingeniero «lento» o «indispensable» suele tapar carga, herramientas, roles y memoria corporativa. Esta guía sirve para decidir qué causa atacar primero.
No sustituye un SOP, una evaluación de riesgos ni asesoría legal sobre un emplazamiento concreto. WizeeMind puede localizar y preparar evidencia; no aprueba cambios, no controla el proceso y no sustituye competencia humana.
Por qué la misma mesa recibe la alarma, la desviación y el dato
En muchas plantas el patrón se reconoce sin dashboard. Suena una alarma que el operador no termina de interpretar. Sale una desviación de calidad que pide reconstruir lotes, consignas y eventos. Alguien necesita un dato que «está en el historiador», pero solo una persona conoce la etiqueta, el filtro o el cruce con el MES. Los tres caminos acaban en la misma mesa.
No es mala suerte de esa semana: es cómo quedó diseñado el escalado, aunque nadie lo haya escrito.
HSE señala que las personas tienen una capacidad limitada para procesar información (pantallas, alarmas, documentación y comunicaciones), retener elementos en memoria, decidir y ejecutar tareas; una carga excesiva puede ralentizar el desempeño y producir fallos como lapsus, omisiones o errores de decisión. (HSE, workload). Si el ingeniero de proceso es el único que absorbe lo que el turno no cierra a tiempo, su cola crece. Su juicio también se degrada, como el de cualquier rol saturado.
El informe HSE CRR 348/2001 plantea como preocupación central si los operadores tienen el conocimiento y las capacidades para detectar, diagnosticar y responder a incidentes a tiempo, incluida la llegada a tiempo del personal de apoyo. (CRR 348/2001). Cuando el primer diagnóstico útil solo aparece al llegar el ingeniero, el apoyo bajo demanda ha dejado de ser excepción. Se ha convertido en la interfaz humana diaria del diagnóstico.
Las comunicaciones alimentan el embudo. HSE recomienda identificar quién necesita comunicar y cuáles son sus necesidades de comunicación, elegir medio y método, y usar dos o más métodos cuando el mensaje sea realmente importante. (HSE, safety critical communications). En la práctica, muchos avisos «urgentes» van por el canal más corto: llamar al ingeniero que «ya sabe». El primer día ahorra minutos. A los treinta días crea dependencia.
El toolkit de HSE sobre factores humanos en investigaciones enumera entre los fallos latentes la formación ineficaz, la supervisión inadecuada, las comunicaciones ineficaces, los recursos inadecuados y las incertidumbres en roles y responsabilidades. (HSE, Core topic 2). Un cuello de botella en ingeniería de proceso suele ser la cara visible de varias de esas condiciones juntas. No hace falta inventar estadísticas de prevalencia.
Basta con mapear, en una semana real, cuántas alarmas, desviaciones y búsquedas de dato terminan en la misma persona y por qué no se resolvieron antes.
Si lo que te interesa es la evidencia de un evento concreto, ve a análisis de desviaciones de calidad. Aquí el foco es otro: por qué ese evento pide siempre al mismo intérprete.
Conocimiento que vive en una sola cabeza
Parte del cuello de botella no vive en la cola de tickets. Vive en lo que solo una cabeza sabe hacer. IAEA-TECDOC-1510 afirma que muchos expertos se jubilan llevándose conocimiento y memoria corporativa, con conocimiento tácito nunca extraído; la pérdida de empleados que poseen conocimiento crítico para operación o seguridad supone una amenaza interna clara para la operación segura y fiable. (IAEA-TECDOC-1510). El documento es nuclear.
El principio de gestión del conocimiento sí se puede trasladar a plantas de proceso de alto peligro: si el juicio crítico vive en una sola fuente, la operación diaria ya está expuesta aunque la jubilación no figure aún en el calendario. Esta sección no es un plan de relevo previo a jubilarse; habla de la dependencia operativa de hoy.
El mismo TECDOC sitúa el reto principal en cómo capturar el conocimiento tácito y transferirlo a los sucesores. Distingue conocimiento explícito, implícito y tácito, y afirma que el tácito es el más difícil de recordar y, por tanto, de transferir. Entre los factores de riesgo de pérdida incluye a empleados que son la única fuente de conocimiento crítico. (IAEA-TECDOC-1510). Eso describe al ingeniero que «sabe qué filtro usar» o «qué excepción ignorar» sin que nadie más pueda reproducir el criterio.
HSE vincula el aprendizaje organizativo a la memoria corporativa, que debe resistir pérdidas y cambios de personal, incluida la externalización a contratistas; entre las barreras cita el foco excesivo en el evento inmediato, una cultura de error individual, cambios en personal clave y comunicaciones ineficaces. (HSE, learning). Si cada incidencia se cierra con una llamada al experto y el aprendizaje se queda en su cuaderno, la planta no acumula memoria. Acumula dependencia.
CRR 348/2001 recomienda que el equipo de evaluación incluya personal de gestión o administración con conocimiento de procedimientos de operación, configuración del sistema de control, comportamiento de proceso, fiabilidad de equipos y seguridad. (CRR 348/2001). El informe no mide la carga diaria del ingeniero de proceso. Sí deja claro que el conocimiento de proceso es un elemento de entrada del diagnóstico organizativo. Si ese conocimiento solo cabe en una persona, cualquier evaluación de plantilla o de competencia empieza sesgada.
La Agencia de Energía Nuclear de la OCDE mantiene un tema institucional de gestión del conocimiento en su sitio público. (OECD-NEA, knowledge management). Eso no aporta cifras de plantas químicas españolas. Solo recuerda que la concentración de conocimiento crítico no es un invento de consultoría. Para afirmaciones detalladas de captura y riesgo, el TECDOC de la IAEA sigue siendo la fuente útil.
Documentar no equivale a capturar. Una carpeta de PDF sin criterio de búsqueda, sin dueño y sin vínculo a la decisión operativa no reduce el punto único de fallo. El contexto de datos industriales explica por qué un registro sin significado usable sigue pidiendo un intérprete humano. Aquí ese intérprete suele ser el ingeniero de proceso.
Sistemas que no se hablan: el ingeniero como interfaz humana
Cuando SCADA, historiador, MES y ERP no comparten un lenguaje operativo, alguien hace de traductor. En muchas plantas ese alguien es el ingeniero de proceso. No porque el organigrama lo diga. Porque es quien sabe qué etiqueta del historiador corresponde a qué lote del MES y qué alarma del SCADA no debe leerse sin el contexto de una orden de producción.
ISA-95 modela la integración empresa-control en capas: proceso físico (0), sensórica/actuación (1), supervisión y control (2), gestión de operaciones de fabricación (3, por ejemplo MES) y planificación de negocio/logística (4, por ejemplo ERP); la norma se ocupa sobre todo de la interfaz entre los niveles 3 y 4. (ISA-95). El modelo no afirma que toda planta incumpla el estándar. Explica por qué no hay un lenguaje único por defecto y por qué la integración es trabajo, no magia de pantalla.
Yan Lu, Katherine C. Morris y Simon P. Frechette (NISTIR 8107) escriben que las normas son fundamentales para facilitar la entrega de la información correcta en el momento correcto, permitir acciones basadas en esa información y reducir el riesgo de adopción y desarrollo tecnológico. (NISTIR 8107). Sin ese intercambio usable, el «momento correcto» lo inventa quien sabe cruzar sistemas a mano.
NIST describe que varios fabricantes aplican analítica de datos con éxito limitado y a menudo obtienen resultados accionables demasiado tarde para tener impacto; se pierde mucho tiempo en definir objetivos, elegir herramientas y gestionar datos de entrada. (NIST, Data Analytics for Smart Manufacturing Systems). En planta esa tardanza se siente como otra llamada: «necesito el cruce de ayer antes de la reunión de calidad».
En el marco de evaluación de CRR 348/2001 se valora si el diseño de los sistemas de información permite a los operadores detectar, diagnosticar y recuperar problemas de planta a tiempo sin tener que depender de otros para obtener apoyo. (CRR 348/2001). Si la respuesta honesta es «dependemos del ingeniero para abrir tres pantallas y pegar capturas», el sistema de información no falla en silencio. Está externalizando el diagnóstico a una persona.
El artículo sobre SCADA, historiador, MES y ERP sin comunicación detalla por qué discrepan las capas. Esta sección añade el coste humano: el ingeniero como interfaz. Comprar otra pantalla o un conector sin decidir qué decisión acelera solo cambia el sitio donde se acumula la espera.
Alarmas y falta de herramientas para el operador
No todo escalado al ingeniero es conocimiento tácito. A veces el operador pide ayuda porque el sistema de alarmas no hace su trabajo. Según HSE, las alarmas deben dirigir la atención del operador hacia condiciones de planta que requieren evaluación o acción a tiempo; alertar, informar y guiar la acción requerida; ser útiles y relevantes, con una respuesta definida; y dejar tiempo suficiente antes de que la condición escale. (HSE, alarm management).
Cuando eso falta, la escalada hacia el especialista de proceso se vuelve el atajo habitual.
HSE cita evidencia de sistemas de alarma mal diseñados en incidentes graves; por ejemplo, el personal de la refinería de Milford Haven se enfrentó a una barrera de alarmas durante cinco horas antes del incidente. (HSE, alarm management). El caso no describe por sí solo el rol del ingeniero de proceso. Sirve para ver qué ocurre cuando el soporte al operador colapsa: la sala se queda sin guía usable.
El Process Safety Beacon de CCPS (octubre 2017) indica no ignorar alarmas de seguridad, seguir procedimientos de respuesta, notificar alarmas molestas, no cambiar consignas sin autorización y revisar cambios de diseño, consignas o procedimientos mediante gestión del cambio. (CCPS Beacon, 2017-10). Es un boletín breve. No sustituye un estándar de ciclo de vida. Deja claro, eso sí, que la respuesta a la alarma es trabajo de procedimiento, no de heroísmo improvisado en la mesa del ingeniero.
ANSI/ISA-18.2-2016 es el estándar de ISA para la gestión de sistemas de alarma en las industrias de proceso. (ANSI/ISA-18.2-2016). IEC 62682:2022 es la norma IEC de gestión de sistemas de alarma para las industrias de proceso. (IEC 62682:2022). Aquí solo se afirma su existencia y alcance nominal; no se citan cláusulas de pago. Tener el estándar en estantería no elimina el cuello de botella si la filosofía de alarmas no llega a la sala con respuestas definidas.
HSE (Core topic 3) observa que las empresas suelen demostrar con detalle la fiabilidad de una alarma de sala de control, pero al preguntar cómo aseguran la fiabilidad del operador encargado de responder a esa alarma suelen aparecer lagunas. (HSE, Core topic 3). Ese desequilibrio explica bastantes escalados: la planta confía en la señal y subestima la capacidad del turno para actuar sin el experto.
Para evidencia y racionalización sin convertir esto en un tutorial de ISA-18.2, consulta gestión de alarmas con evidencia y, si el problema es densidad y molestia, fatiga de alarmas y racionalización. El punto de esta sección es más estrecho: alarmas sin guía usable empujan carga hacia ingeniería de proceso.
Cómo repartir la carga sin crear otro cuello de botella
Antes de añadir otro ingeniero, conviene decidir si el cuello de botella es de carga (tareas redistribuibles), de competencia (roles y modos anómalos no asegurados), de sistemas (interfaz humana entre capas) o de conocimiento crítico concentrado en una sola fuente. (HSE, workload). Cada causa pide un remedio distinto. Mezclar remedios suele producir un segundo punto único de fallo con título nuevo.
HSE recomienda considerar al equipo completo y si las tareas pueden redistribuirse entre miembros o turnos; evaluar la carga también en emergencias, no solo en régimen estable; y reconsiderar la carga ante actividades inusuales como arranques. (HSE, workload). Redistribuir no significa «que lo haga el supervisor en sus ratos libres». Significa escribir qué puede resolverse en sala con información usable, qué requiere soporte a tiempo y qué queda reservado al juicio de proceso.
HSE define la competencia como la capacidad de asumir responsabilidades y realizar actividades según un estándar reconocido de forma regular, como combinación de habilidades, experiencia y conocimiento. (HSE, competence). Afirma que una gestión inadecuada de la competencia ha contribuido a desastres como Esso Longford y BP Texas City, además de a muertes, lesiones y enfermedades. (HSE, competence).
La formación es un componente importante, pero no basta por sí sola: hace falta práctica y cubrir condiciones previsibles, incluidas anomalías y emergencias. (HSE, competence).
El toolkit de HSE (Core topic 1) indica que la competencia para prevenir accidentes mayores es necesaria en todos los niveles de la organización, no solo en primera línea, y debe vincularse al análisis de peligros y a procedimientos clave. (HSE, Core topic 1).
HSE define el problema de plantilla como disponer del número adecuado de las personas adecuadas, en el lugar adecuado y en el momento adecuado, e identifica el Contract Research Report 348/2001 como guía esencial para evaluar los niveles de personal antes y después de un cambio. (HSE, staffing levels).
CRR 348/2001 contempla escenarios en los que el personal de apoyo está disponible en llamada (call-out) para la recuperación, asumiendo que llegará a tiempo. El método no calcula un número mínimo u óptimo de personal; señala dónde los arreglos pueden no ser suficientemente robustos. (CRR 348/2001). No inventes ratios de ingenieros por línea a partir de ese informe.
HSE indica que pueden surgir problemas de supervisión por responsabilidades mal definidas, cargas de trabajo elevadas, recursos inadecuados o por eliminar roles supervisores. (HSE, supervision). Si la supervisión ya está saturada, empujar más escalados hacia ella no reparte carga. La mueve.
IAEA-TECDOC-1510 describe la evaluación del riesgo de pérdida de conocimiento para identificar dónde la organización está más expuesta a perder conocimiento crítico para la misión, y pide estrategias de transferencia y retención. (IAEA-TECDOC-1510). NIST indica que, para muchas pymes, las aplicaciones de analítica son excesivamente complejas y caras, y que una pyme típica no puede permitirse tener un experto en analítica de datos en plantilla. (NIST, Data Analytics).
La analogía útil es la del conocimiento experto concentrado: si la planta solo puede «permitirse» un intérprete, cualquier herramienta nueva que exija ese intérprete empeora el cuello de botella.
Una secuencia razonable, sin venderla como lista de comprobación mágica: inventariar qué llega a la mesa del ingeniero en dos semanas reales; clasificar cada ítem como falta de herramienta en sala, falta de competencia de turno, fallo de integración o juicio de proceso genuino; atacar primero lo redistribuible y lo documentable; reservar headcount cuando la evaluación de plantilla y competencia lo justifique.
Para ordenar evidencia de calidad y proceso sin sustituir ingeniería, la página de ingeniería de calidad describe el enfoque de WizeeMind: preparar y localizar evidencia, no aprobar ni controlar.
Límites: qué no arregla otro experto ni otra pantalla
Contratar a otro ingeniero sin cambiar el diseño de trabajo puede duplicar el cuello de botella o crear un relevo improvisado entre dos personas igual de saturadas. Comprar otra pantalla, un MES o un panel de analítica sin decidir qué decisión acelera suele añadir pasos de interpretación. NIST describe resultados accionables que llegan demasiado tarde y tiempo perdido en gestionar datos de entrada. (NIST, Data Analytics). Una herramienta tardía no libera al ingeniero. Le añade otra fuente que reconciliar.
Ni un estándar de alarmas ni un modelo de integración como ISA-95 eliminan por sí solos el punto único de fallo: si el conocimiento crítico sigue sin capturarse y la memoria corporativa no resiste bajas de personal, la planta seguirá llamando a la misma mesa cuando el caso salga del guion. (IAEA-TECDOC-1510; HSE, learning; NIST, Data Analytics).
HSE define la capacidad de cliente inteligente como la capacidad de la organización de entender con claridad el producto o servicio suministrado; clave de esa capacidad y de las competencias nucleares es retener la memoria corporativa, con vínculos a rotación, sucesión, competencia, comunicaciones y lecciones aprendidas. (HSE, intelligent customer). Externalizar el análisis de incidencias a un contratista o a un especialista remoto puede ayudar en picos.
Si la planta pierde la capacidad de entender y cuestionar ese análisis, el punto único de fallo solo cambia de dirección de correo.
James Reason contrasta el enfoque de persona (culpar al individuo) con el enfoque de sistema, que se concentra en las condiciones bajo las que trabajan las personas e intenta construir defensas para evitar errores o mitigar sus efectos. (Human error: models and management). Sustituir a un ingeniero «culpable» por otro «mejor» sin tocar alarmas, integración, competencia y memoria es, en ese marco, un cambio de nombre.
Los límites de automatización también importan. Un asistente puede localizar registros o proponer hipótesis etiquetadas; no aprueba un cambio de consigna ni sustituye un SOP. Para no confundir ayuda informativa con autoridad de proceso, revisa capacidades y límites de la IA en planta. Y para investigar un incidente con evidencia sin convertir al ingeniero en único narrador, incidentes industriales con evidencia aporta un marco adyacente.
Si quieres revisar un caso concreto (qué llega a la mesa, qué es redistribuible y qué evidencia falta), hablemos. Trae una semana de escalados reales, no una lista de deseos de software. WizeeMind prepara y localiza evidencia; la decisión y la competencia siguen en la planta.
Preguntas frecuentes
¿Por qué tantas incidencias de planta acaban en el mismo ingeniero de proceso?
Porque la planta concentra interpretación de alarmas, primer diagnóstico de desviaciones y localización de evidencia en un solo rol cuando el diseño de trabajo, información y competencia no reparte esas tareas. El cuello de botella es organizativo, no solo agenda personal. (HSE, workload; CRR 348/2001)
Ese embudo aparece cuando el turno no puede completar detección y primer diagnóstico con la información de sala, y el apoyo deja de ser excepción. Mapear una semana de escalados reales suele mostrar el patrón antes que cualquier KPI genérico de «productividad de ingeniería».
¿Qué diferencia hay entre conocimiento tácito del ingeniero y falta de herramientas para el operador?
El conocimiento tácito es juicio no documentado que vive en una persona; la falta de herramientas es un fallo de soporte cuando alarmas o sistemas no guían detección y respuesta en sala. Ambos empujan escalados, pero el remedio no es el mismo. (IAEA-TECDOC-1510; HSE, alarm management)
Tratar un problema de alarmas como si fuera solo «talento» suele acabar en más formación y la misma cola. Tratar un problema de juicio crítico como si fuera solo «otra pantalla» deja el criterio igual de concentrado.
¿Cómo saber si el cuello de botella es de competencia, de carga o de sistemas de información?
Observa qué falla primero: roles y modos anómalos no asegurados (competencia), cola de tareas redistribuibles (carga) o necesidad de una persona para cruzar capas y localizar datos (sistemas). Cada causa pide un remedio distinto. (HSE, competence; ISA-95)
Una prueba útil: si mañana el ingeniero no estuviera, ¿qué parte del trabajo podría hacer el turno con mejor información, qué parte exige competencia aún no asegurada y qué parte exige integración que hoy no existe?
¿Qué se puede hacer antes de contratar a otro ingeniero de proceso?
Redistribuir tareas entre el equipo y turnos, mejorar información usable en sala, capturar conocimiento crítico concentrado y revisar plantilla y supervisión antes de sumar headcount. Contratar sin ese diagnóstico suele mover el cuello de botella. (HSE, workload; IAEA-TECDOC-1510)
El orden importa. Primero clasifica los escalados; después decide redistribución, captura de conocimiento o refuerzo de plantilla. El headcount es una herramienta, no el primer diagnóstico.
¿La gestión de alarmas o un MES integrado eliminan por sí solos el cuello de botella?
No. Mejoran soporte y flujo de información, pero si el conocimiento crítico sigue en una sola fuente y la memoria corporativa no resiste bajas, la planta seguirá llamando a la misma mesa fuera de guion. (ANSI/ISA-18.2; HSE, learning)
Un estándar o un sistema integrado puede reducir escalados por falta de guía. No sustituye captura de conocimiento crítico ni claridad de roles cuando el caso sale del procedimiento escrito.
¿Qué límites tiene externalizar el análisis de incidencias a un contratista o a un especialista remoto?
La organización debe conservar capacidad de cliente inteligente: entender el servicio recibido y retener memoria corporativa. Externalizar sin esa capacidad debilita la supervisión del diagnóstico. (HSE, intelligent customer; James Reason, BMJ)
Un contratista puede aportar método y capacidad en picos. La planta sigue siendo responsable de interpretar, cuestionar y conservar lo aprendido. Sin esa retención, el punto único de fallo solo cambia de interlocutor.